在加工中心進行零件加工時,定位基準的選擇至關重要。合理的定位基準有助于提高加工精度、降低制造難度、提高生產效率。下面華亞數控小編就加工中心定位基準的選擇展開討論,主要涵蓋以下方面:基準面選擇、定位元件選擇、夾具設計、刀具選擇、切削參數確定、精度及公差確定以及材料與熱處理。
1.基準面選擇。在選擇定位基準面時,應遵循以下原則:
(1)便于安放和固定工件。所選基準面應便于工件的安放和固定,以確保加工過程中工件位置的穩定性。
(2)有利于提高加工精度。基準面應選擇在工件的關鍵部位,以盡可能減小誤差累積,提高加工精度。
(3)便于加工。基準面應選擇在易于進行加工的部位,以降低制造難度,提高生產效率。
常見的基準面包括平面、軸線和中心等。在選擇時,應根據工件的具體結構和加工要求進行選擇。
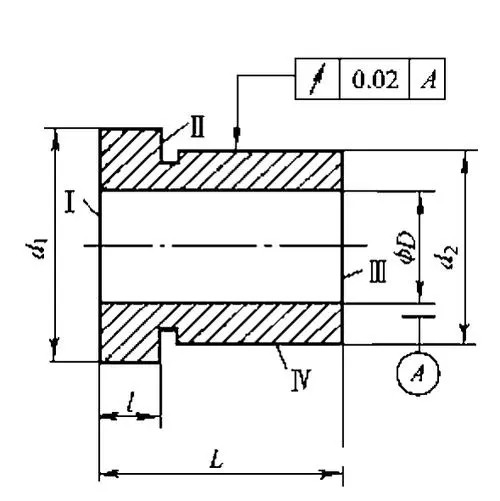
2.定位元件選擇。定位元件是用于確定工件位置的元件,常見的定位元件包括固定銷、活動銷、V形塊、平面座等。在選擇定位元件時,應考慮以下因素:
(1)固定方式。定位元件的固定方式應可靠,以保證在加工過程中不會發生移動或傾斜。
(2)連接形式。定位元件與工件的連接形式應適用于不同種類的工件,以滿足通用性要求。
(3)精度保持。定位元件的精度應較高,以減小誤差,提高加工精度。
3.夾具設計。夾具是用于固定工件的裝置,對保證加工精度和表面質量具有重要意義。在設計夾具時,應考慮以下因素:
(1)定位基準。夾具的定位基準應與工件的定位基準相一致,以確保加工過程中工件位置的準確性。
(2)夾緊力。夾具的夾緊力應適度,既要保證工件在加工過程中不會產生移動,又要避免對工件造成損傷或變形。
(3)傳動機構。夾具應具備可靠的傳動機構,以確保工件在加工過程中能夠得到穩定的切削力。
4.刀具選擇。刀具是影響加工精度、使用壽命和制造難度的關鍵因素。在選擇刀具時,應考慮以下因素:
(1)材質。刀具的材質應適應被加工材料的特性,以保證切削過程中有較低的切削力和較高的耐用度。
(2)幾何形狀。刀具的幾何形狀應符合被加工表面的要求,以提高加工精度和表面質量。
(3)切削參數。刀具的切削參數(如切削速度、進給量、切削深度等)應根據被加工材料和加工要求進行選擇,以獲得最佳的加工效果。
5.切削參數確定。切削參數的選擇直接影響加工效率和加工質量。在確定切削參數時,應考慮以下原則和方法:
(1)切削速度。切削速度應根據被加工材料和刀具材質進行選擇,以提高加工效率并降低刀具磨損。
(2)進給量。進給量應根據加工精度和表面質量要求進行選擇,以獲得最佳的切削效果。
(3)切削深度。切削深度應根據工件厚度和刀具剛度進行選擇,以避免刀具變形和工件震動。
6.精度及公差確定。加工中心的加工精度和表面粗糙度取決于多種因素,如定位基準的選擇、刀具材質和幾何形狀、切削參數的選擇等。在確定工件的精度及公差要求時,應充分考慮這些因素,并采取相應的措施以保證精度和表面質量。例如,可以選擇具有更高精度的刀具和機床、優化切削參數、采用超精密切削等工藝方法,以提高加工精度和表面質量。同時,還可以通過公差分配和補償技術,合理調整各工序的精度要求,以降低制造難度和成本。
7.材料與熱處理。加工中心在工作中涉及到的材料選擇與熱處理工藝對加工質量和效率有著重要影響。合理的材料與熱處理方案可以顯著提高工件的質量和性能,同時還能有效降低制造成本。例如,在滿足強度和剛度要求的前提下,可以選擇具有較低密度的輕質材料以提高刀具的切削性能;另外,適當的熱處理工藝可以改變材料的機械性能和顯微組織結構,從而提高工件的耐磨性和抗疲勞強度等性能指標。因此,在選擇材料和制定熱處理工藝時,需要綜合考慮工件的服役條件、制造成本等多方面因素,并進行充分的試驗驗證以確保最終的產品質量達到預期要求。
加工中心定位基準的選擇是一個復雜而關鍵的問題,需要綜合考慮多個因素。只有選擇合適的定位基準,并進行優化和改進,才能確保加工質量和工件精度。